Hjem / Nyheter / Bransjyheter / How Thermoforming Technology Shapes Medical, Electronic, and Packaging Products
Termoforming har stille blitt en av de mest allsidige plastbehandlingsmetodene som brukes på tvers av bransjer som krever hastighet, repeterbarhet og designfleksibilitet. I stedet for å være begrenset til en enkelt produktkategori, støtter prosessen nå et bredt spekter av utganger, alt fra engangsartikler til engangsartikler til strukturelle komponenter som brukes i strengt regulerte miljøer. Å forstå hvor termoforming passer inn i en bredere produksjonsstrategi hjelper ingeniører og kjøpere å ta mer informerte beslutninger om innkjøp.
I kjernen innebærer termoforming å varme opp et plastark til det blir bøyelig, for så å forme det over eller til en form ved hjelp av vakuum, lufttrykk eller mekanisk assistanse. Prinsippet er enkelt, men å oppnå jevn veggtykkelse, stramme toleranser og ren overflatekvalitet krever nøye kontroll av arktemperatur, verktøydesign og syklustiming. Når disse variablene håndteres godt, blir termoforming et kostnadseffektivt alternativ til sprøytestøping for deler som ikke krever ekstremt trange toleranser eller komplekse interne underskjæringer.
Tre sektorer illustrerer denne allsidigheten spesielt godt: emballasje for medisinsk utstyr, beskyttelse av elektronikkkomponenter og mat- eller drikkevarer. Hver av dem stiller forskjellige krav til materialvalg, renslighet og dimensjonsnøyaktighet, men alle er avhengige av det samme underliggende formingsprinsippet beskrevet ovenfor.
Medisinsk emballasje er en av de mest krevende bruksområdene for termoforming, siden emballasjen ofte fungerer som en del av det sterile barrieresystemet i stedet for enkel produktbeskyttelse. Bretter som inneholder kirurgiske instrumenter, diagnostiske sett eller implanterbare enheter må opprettholde dimensjonsstabilitet gjennom steriliseringssykluser, motstå punktering under transport og tillate kontrollert peel-open tilgang i en klinisk setting.
Materialvalg for medisinsk termoforming favoriserer vanligvis polymerer med forutsigbar, godt dokumentert oppførsel under stråling eller etylenoksidsterilisering. Fordi medisinsk emballasje ofte produseres i renrom eller på annen måte kontrollerte miljøer, integrerer termoformingslinjer som betjener denne sektoren vanligvis ekstra filtrering, statisk kontroll og inspeksjonstrinn sammenlignet med generelle industrielle formingslinjer.
| Materialtype | Typisk bruk | Steriliseringskompatibilitet | Notater |
|---|---|---|---|
| Stiv PETG | Instrumentbrett | Etylenoksid, gamma | God klarhet, stabile dimensjoner |
| Slagfast polystyren | Diagnostiske settbrett | Etylenoksid | Kostnadseffektiv, moderat stivhet |
| Medisinsk PVC | Blisterpakning | Gamma, e-stråle | Sterke barriereegenskaper |
| Polypropylen | Autoklaverbare brett | Dampautoklav | Høyere varmebestandighet |
Regulatoriske forventninger, inkludert internasjonalt anerkjente emballasjestandarder for sterile barrieresystemer, presser produsenter mot omfattende validering av forseglingsstyrke, avrivningskraft og dimensjonskonsistens før et design når produksjonsvolum. Termoforming foretrekkes ofte fremfor sprøytestøping for disse medisinske skuffene med lavt til middels volum fordi verktøyendringer er relativt raske og rimelige, noe som betyr noe når en enhetsdesign går gjennom flere revisjoner før endelig godkjenning.
Trykte kretskort, kontakter og andre sensitive elektroniske komponenter krever emballasje som gjør mer enn å holde en del på plass. Statisk dissiperende eller ledende skuffer, vanligvis produsert av karbonbelastet polymerplate, beskytter komponenter mot elektrostatisk utladning under håndtering, transport og automatisert montering. Lommegeometri er konstruert rundt det nøyaktige komponentfotavtrykket slik at deler ikke forskyver seg eller kommer i kontakt med hverandre under vibrasjon.
Disse skuffene er ofte designet for nesting og stabling, noe som reduserer lagringsvolumet og støtter høyhastighets automatiserte plukke-og-plasser-linjer. Veggens ensartethet blir kritisk her, siden en tynn flekk i en lommevegg kan tillate bøying som feiljusterer en komponent under automatisert håndtering.
Syklustider for elektronikkbrett er vanligvis kortere enn for tykkere medisinske skuffer, siden arkmåleren er lettere og formingsdybden ofte er grunnere. Dette tillater produsenter å kjøre større partier innenfor et enkelt skift mens de fortsatt holder toleranser som er egnet for automatisert utstyr.
Utover medisinske og elektroniske applikasjoner, støtter termoforming et bredt spekter av generell emballasje og industrielle håndteringsprodukter, fra detaljhandelsskjell til gjenbrukbare dunnaasjebrett som brukes i logistikk for bildeler. Valget av formingsmetode har en direkte effekt på oppnåelige detaljer, veggtykkelsesområde og delstørrelse.
| Formingsmetode | Typisk veggtykkelse | Passer best for | Detaljnivå |
|---|---|---|---|
| Vakuumforming | 0,5 til 3 millimeter | Store, grunne partier | Moderat |
| Trykkdannelse | 0,5 til 4 millimeter | Kosmetiske paneler, skarpe detaljer | Høy |
| Forming av to ark | 3 til 10 millimeter kombinert | Hule, stive strukturer | Moderat |
Vanlige emballasjeutganger inkluderer:
Industrielle dunasjebrett fortjener spesiell oppmerksomhet fordi de er konstruert for hundrevis eller tusenvis av gjenbrukssykluser i stedet for en enkelt tur. Dette endrer materialvalget mot tøffere, mer slagfast arkmateriale, og krever ofte forsterkede ribbemønstre som ikke ville være nødvendig i en engangsbutikk.
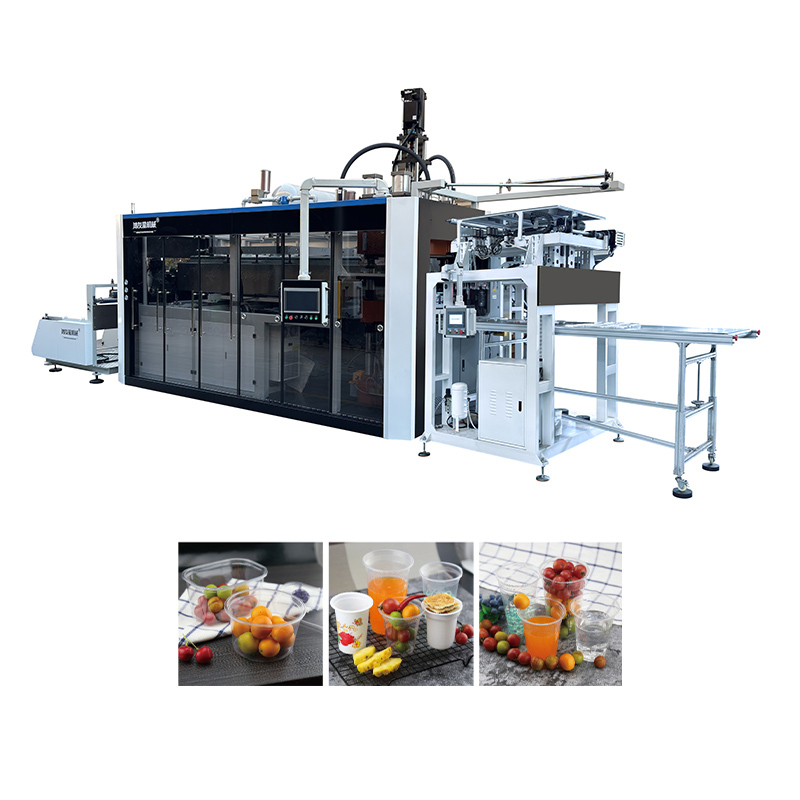
Matserveringskopper, lokk og små beholdere representerer et hjørne av høyvolum av termoformingsverdenen, forskjellig fra de medisinske og elektroniske skuffene med lavere volum beskrevet tidligere. Å produsere disse varene effektivt krever vanligvis en dedikert maskin for å lage kopper i plast , bygget rundt kontinuerlig rullematet ark i stedet for individuelle kuttede ark, siden koppproduksjonen måles i titusenvis av enheter per skift i stedet for hundrevis.
Disse linjene kombinerer vanligvis flere stadier i en kontinuerlig prosess: arkavvikling, oppvarming, forming, in-line trimming og automatisk stabling. Fordi kopper er relativt enkle i geometri sammenlignet med et komponentbrett, blir syklushastighet den dominerende designprioriteten, og verktøy er bygget med flere hulrom for å maksimere ytelsen per syklus.
Materialvalg for koppproduksjon sentrerer vanligvis om polypropylen- eller PET-ark, valgt for en balanse mellom klarhet, stivhet og matkontaktegnethet. Bedrifter som vurderer automatisert koppformingsutstyr veier generelt antall hulrom, stablehøydekonsistens og overgangstid mellom koppstørrelser som hovedfaktorene som bestemmer den virkelige gjennomstrømningen, i stedet for overskriftsyklushastigheten alene.
Konsistens i stablehøyde påvirker spesielt nedstrøms pakkeautomatisering. Hvis koppens veggtykkelse eller felggeometri varierer litt mellom sykluser, kan stabler bli ujevne, noe som bremser manuelle eller automatiserte poser lenger ned i linjen.
Å flytte fra en konseptskisse til en produksjonsklar termoformet del innebærer en rekke sammenkoblede beslutninger. Å få disse riktig tidlig unngår kostbare verktøyrevisjoner senere.
Prototyping med billigere verktøy før man forplikter seg til en full produksjonsform er fortsatt en praktisk måte å validere passform og funksjon uten hele kapitalkostnaden ved herdet verktøy.
Presisjon i termoforming er i forhold til applikasjonen, og forventningene varierer sterkt mellom en engangskopp og et medisinsk instrumentbrett. Følgende serier gjenspeiler generell bransjeerfaring i stedet for en enkelt produksjonslinje.
Vanligvis pluss eller minus 0,25 til 0,5 millimeter for standardbrett, tettere med trykkforming
Varierer fra matt industriell tekstur til høyglans kosmetisk finish avhengig av verktøyets overflate
Konsekvent verktøytemperaturkontroll holder del-til-del variasjon innenfor designtoleranse over hele kjøringen
Gjelder vidt, fra noen få sekunder for tynne kopper til over ett minutt for tykke industrielle deler
Regelmessig verktøyvedlikehold, konsistens på platemåleren fra materialleverandøren og stabile ovnstemperaturprofiler bidrar alle mer til vedvarende kvalitet enn noe enkelt utstyr. Fasiliteter som sporer disse variablene over tid ser generelt færre avviste deler enn de som er avhengige av end-of-line inspeksjon alene.
Mens detaljer varierer etter maskintype og produkt, følger de fleste termoformingsoperasjoner en lignende sekvens av trinn, illustrert nedenfor.
Hvert trinn har sine egne kontrollpunkter: arkmating må opprettholde jevn spenning, oppvarming krever sone-for-sone temperaturkontroll for å unngå henging eller svie, dannelsestrykk og vakuumtiming bestemmer detaljfangst, trimmingsnøyaktighet påvirker passformen med parringsdeler, og sluttinspeksjon fanger opp tykkelse eller kosmetiske defekter før pakking.
Polystyren, polypropylen, PET eller PETG og PVC er blant de mest brukte platematerialene, hver valgt basert på klarhet, stivhet, kjemisk motstandsdyktighet og sluttbrukskrav som matkontakt eller steriliseringskompatibilitet.
Termoforming krever generelt lavere verktøyinvesteringer og kortere ledetider for store, grunne deler, mens sprøytestøping passer til mindre deler som trenger svært trange toleranser eller komplekse tredimensjonale funksjoner.
Medisinsk emballasje må ofte fungere som en del av et validert sterilt barrieresystem, som legger til krav rundt forseglingsstyrke, avtrekkskraftkonsistens og kompatibilitet med steriliseringsmetoder som standardemballasje ikke trenger å oppfylle.
Kopperproduksjonen går vanligvis på kontinuerlige rullematede linjer bygget for svært høye enhetsvolum og enkel, repeterbar geometri, mens termoforming av brett og komponenter ofte kjører lavere volum med mer komplekse lommeformer og strammere toleranser.
Consistent sheet gauge from the material supplier, stable oven temperature profiles, and routine tooling maintenance tend to have a greater cumulative effect on quality than any single piece of equipment.
 +86 18621972598
 +86 186 2197 2598
 [email protected]
 Nr. 565, Xinchuan Road, Xinta Community, Lili Town, Wujiang District, Suzhou City, Kina
Opphavsrett © 2024 Termoformingsmaskin/plastkoppmaskin Alle rettigheter forbeholdt.Tilpassede automatiske vakuumtermoformingsmaskiner for plast